В прошлом квартале процент возвратов вырос на 15%, и все жалобы говорят об одном и том же. Края крошятся при транспортировке, винты расшатываются после трех использований, а панели разбухают, как только в квартире клиента становится влажно. Прежде чем увольнять поставщика или сокращать прибыль за счет «более качественных» материалов, присмотритесь внимательнее. Долговечность ДСП сводится к четырем или пяти различным поломкам, замаскированным под одну и ту же.
В этом анализе отсутствуют определения из учебников, и мы сразу переходим к детальному рассмотрению. Вы узнаете, какая жалоба соответствует какому диапазону плотности, какое значение влажности предсказывает набухание до того, как оно произойдет, и какой порог прочности склеивания отделяет панель стоимостью 12 долларов от проблемной. В результате вы получите цифры, которые сможете предоставить поставщику во время переговоров.
Причинами растрескивания и сколов кромок являются низкая плотность и слабая структура кромки.

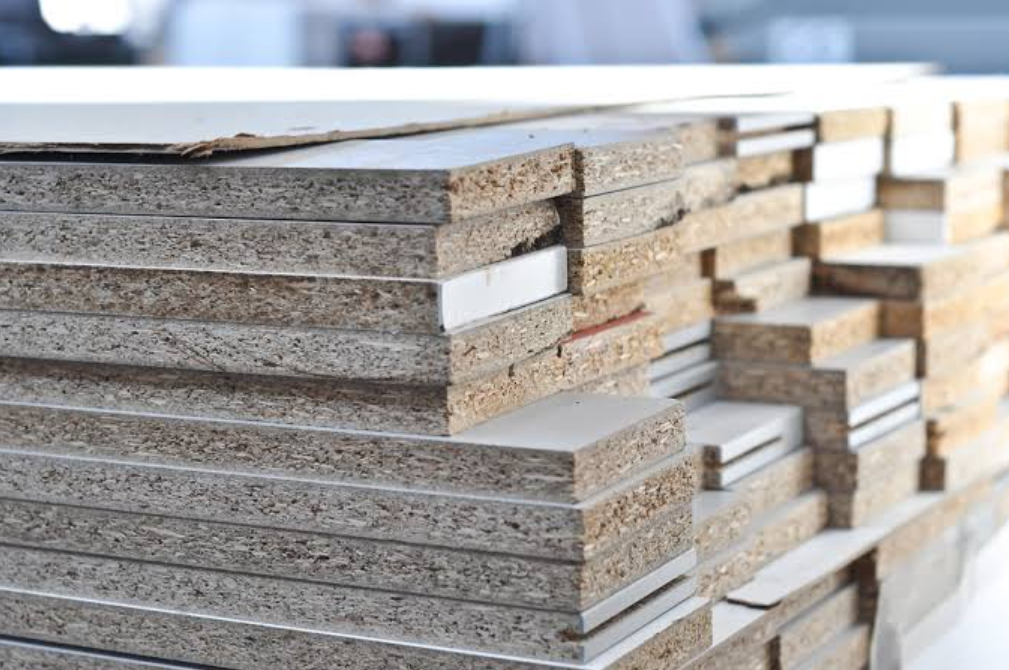
Если слегка приоткрыть панель в углу, следы износа станут очевидны еще до того, как вы позвоните поставщику. Сердцевина кажется прочной, но ободок рассыпается, как будто никогда и не был должным образом скреплен. Края имеют меньше связей между частицами, чем сердцевина, что снижает сопротивление разрушению именно там, где концентрируется напряжение при транспортировке. Каждое падение, каждый удар по углу коробки или толчок от погрузчика сначала воздействуют на эту слабую зону.
Подпись под жалобой:
Сколы скапливаются вдоль верхних краев, углов и линий разреза по периметру.
Один и тот же угол или край выходит из строя на нескольких изделиях, что указывает на повторяющийся дефект технологического процесса.
Повреждения могут произойти во время распаковки, при обработке краев или при обычных ударах при транспортировке.
Тонкий пористый ободок или рассыпающаяся пыль вдоль среза свидетельствуют о плохом уплотнении еще до начала испытаний на плотность.
Что является причиной этого на производственной стороне:
Неравномерное формирование мата в процессе прессования приводит к тому, что края панелей оказываются недостаточно заполненными частицами, образуя разреженную зону с низкой плотностью.
Избыточное скопление мелких частиц или сегрегация частиц по периметру панели на линии формовки.
Недостаточное распределение смолы, не достигающее краевых частиц.
Запертые воздушные пузырьки, которые не уплотняются под прессом.
Высокая скорость линии и сокращенное время выдержки под прессом предотвращают уплотнение кромок, как это происходит с сердцевиной.
Изношенные пильные полотна или некачественная опора при резке, приводящие к поломке краев.
Что нужно измерить перед принятием груза:
Плотность по краям в зависимости от плотности сердцевины, выраженная в кг/м³. Разница более чем на 10–15% ниже стандартных показателей плотности древесностружечных плит надежно предсказывает жалобы на сколы.
Хрупкость измеряется по потере материала при легком истирании. Любая кромка, с которой при контакте осыпается видимый порошок, не проходит проверку.
Количество сколов на 1,000 единиц после контролируемого испытания на падение или вращение, проведенного в сравнении с контрольной партией без дефектов от того же производителя древесностружечных плит.
Проверьте плотность кромки самостоятельно с помощью ручного датчика плотности в нескольких точках по периметру панели. Если показания кромки ниже, чем у сердцевины, и в заявках на ремонт постоянно указывается один и тот же угол, первопричина – недостаточная плотность кромки.
Причинами ослабления винтов и разрушения соединений являются недостаточная прочность крепления винтов.
Шесть секунд. Именно так быстро соединение без фиксирующего элемента теряет предварительное натяжение до 11 кН во время вибрационных испытаний. Шесть секунд в грузовике для доставки, и усилие зажима, за которое заплатил ваш клиент, уже исчезло. После доставки мебели, дребезжания в фургоне и нескольких месяцев обычной эксплуатации, такая быстрая потеря объясняет, почему жалобы типа «винт выкрутился» и «соединение расшаталось через неделю» доминируют в ваших списках.
Подпись под жалобой:
Клиенты сообщают о многократном подтягивании, трещинах или разрывах соединений, а также о повреждении внутренней резьбы, несмотря на правильную установку.
Расшатывание проявляется после транспортировки или неинтенсивного использования, спустя долгое время после первоначальной сборки.
Усилие зажима исчезает, даже если затяжка ощущалась как достаточно тугая на заводе.
Что происходит на материальном уровне:
Низкая прочность крепления винта снижает зацепление резьбы и трение на сопрягаемых поверхностях. Добавьте поперечную вибрацию, и потеря предварительной нагрузки может достигать 100%. Осевая вибрация снижает её на 30–40%. В любом случае винт ослабевает, соединение проскальзывает, и циклическая нагрузка передаётся непосредственно на крепежный элемент, вместо того чтобы распределяться в виде трения зажима. NASA задокументировало именно этот режим отказа в болтовых механизмах. В каждом испытанном устройстве терялась предварительная нагрузка, причём в двух узлах она снизилась вдвое, несмотря на наличие страховочной проволоки и высокое трение резьбы. Использование панелей от авторитетного производителя древесных панелей снижает этот риск с самого начала.
Разделение типов отказов:
Винт выкручивается целиком → низкий крутящий момент или отсутствует фиксирующий элемент.
Резьбовые полоски с внутренней резьбой → слабая основа или слишком большое пилотное отверстие.
Излом винта после ослабления → потеря предварительной нагрузки приводит к усталости.
Проверка перед приемкой:
Проведите испытание на поперечную вибрацию по методу Юнкера (DIN 65151) и отследите остаточную предварительную нагрузку. Отбракуйте любую партию, у которой после испытаний остаточная предварительная нагрузка окажется ниже 40%.
Измерьте момент затяжки при установке, сверив его с утвержденными параметрами окон. Одних только показаний момента затяжки может быть недостаточно для обеспечения надлежащей силы зажима, поэтому, по возможности, проверяйте предварительную нагрузку напрямую.
Проведите осмотр поврежденных соединений, чтобы проверить зацепление резьбы и диаметр отверстия.
Любой поставщик, отказывающийся поделиться этими цифрами, просит вас самостоятельно покрыть расходы на возврат товара.
Вздутие, деформация и повреждения от воды связаны с повышенным влагопоглощением.

Панель, которая точно соответствует заводским размерам, через три недели в ванной комнате заказчика может оказаться совершенно неправильной. Поставщики редко поднимают этот вопрос во время переговоров о цене. Долговечность зависит от того, как плита ведет себя с влажностью после установки, независимо от марки смолы или плотности, независимо от поставщика ДСП и МДФ.
Подпись под жалобой:
Через несколько недель использования дверцы и передние панели ящиков перестают выравниваться.
Края приподнимаются вблизи раковин, ванных комнат и наружных стен.
Панели, разбухшие во время влажного сезона, после высыхания и последующего сжатия образуют видимые зазоры.
Крепежные элементы отрываются от расширенных отверстий, а покрытия трескаются по тем же линиям.
Расчеты влажности, лежащие в основе этого:
Толщина древесно-стружечных плит и МДФ изменяется на 0.3–0.5% на каждый процентный пункт изменения влажности. На панели толщиной 18 мм изменение влажности на 10 пунктов приводит к смещению толщины на 1.8–3.0 мм. Этого более чем достаточно, чтобы сместить дверцу шкафа или расколоть стык.
Жалобы на деформацию обычно связаны с неравномерным воздействием окружающей среды. Когда одна сторона впитывает влагу быстрее, чем другая, панель расширяется асимметрично, а затем деформируется по мере высыхания.
Важно, где начинается содержание влаги.
Перед установкой кровли влажность древесины и обшивочных материалов должна составлять не более 18%. При превышении этого порога материал продолжает сжиматься после герметизации, что приводит к образованию щелей, ослаблению крепежных элементов и трещинам в отделке в течение нескольких месяцев. Для внутренних помещений с отапливаемой древесиной влажность должна быть ближе к 6–8% перед установкой. При установке панелей с разным уровнем влажности они расширяются и сжимаются с разной скоростью, что напрямую приводит к деформации.
МДФ деформируется сильнее, чем ДСП, и с каждым повторением ситуация только ухудшается.
В ходе испытаний на циклическое изменение влажности содержание влаги в МДФ колебалось от 5.21% до 7.93%, а изменения толщины варьировались от -1.0% до +2.8%. После девяти циклов изменения влажности коэффициенты набухания увеличились на 31.8% для МДФ и на 23.7% для ДСП по сравнению с необработанным материалом. Панели, прошедшие проверку сегодня, все еще могут выйти из строя после многократного воздействия влаги и сухости.
Часть этого набухания никогда не возвращается в норму. Одно из сравнительных исследований показало, что остаточное набухание толщины после восстановления достигло 5.43% для МДФ по сравнению с 1.58% и 0.49% для двух составов ДСП. МДФ также сохранил 30% своей внутренней прочности сцепления после воздействия влаги, что напрямую привело к расслоению и разрушению крепежных элементов.
Как обнаружить повреждения от воды до того, как их придется возвращать.
Перед утверждением поставщика необходимо провести испытания на набухание по толщине в течение 24 часов в соответствии со стандартом EN 317 на образцах размером 50 мм × 50 мм.
Для МДФ толщиной 12–19 мм следует ориентироваться на максимально допустимое набухание в 12%, установленное стандартом NBR 15316-2. Протестированные диапазоны 4.4–9.2% показывают, насколько сильно различаются сорт и качество герметизации, поэтому перед заказом важно сравнить предложения от разных поставщиков МДФ .
Для имитации периодического увлажнения до 80% относительной влажности выполните испытания по стандарту EN 321 с чередованием периодов увлажнения и замораживания (3 дня при 20°C, 1 день при −12°C, 3 дня при 70°C).
Сопоставьте жалобы на вздутие с конкретными местами (вырезы в раковинах, точки контакта с полом, наружные стены) и сравните содержание влаги в поврежденном месте с контрольной зоной, не затронутой повреждением.
Разделите обратимое движение влаги и необратимое остаточное набухание. Второе измерение доказывает, что вышла из строя сама панель, а не просто влажность в помещении.
Причины расслоения и отслоения поверхности связаны со слабым сцеплением.

Панель может пройти все визуальные проверки на складе, но всё равно начать отслаиваться на журнальном столике покупателя через несколько недель. Расслоение происходит, когда связь между слоями — ламинатом и подложкой, шпоном и сердцевиной или покрытием и покрытием — слабее, чем напряжение, вызывающее разрыв. Загрязнение, некачественная подготовка поверхности, несовместимые материалы от ненадежного поставщика плит HDF или MDF , а также чрезмерно высокая температура и давление во время ламинирования — всё это может привести к такому разрушению ещё до отгрузки мебели.
Подпись под жалобой:
Отслоение начинается по краям, швам или точкам крепления, редко — точно по центру панели.
Значительное расслоение указывает на несовместимость основания или на то, что клей изначально не подходил для этой задачи.
В одном из исследований ускоренного нанесения покрытий адгезию не удалось измерить даже на трети панелей после 2,016 часов воздействия, поскольку покрытия уже отслоились.
Где таится причина неудачи:
Не останавливайтесь на слове «отслоилось». Определите точную плоскость расслоения: клей к подложке, клей к пленке, покрытие к покрытию или когезионное расслоение внутри одного слоя. Тестирование на отрыв позволяет выявить все четыре типа расслоения в реальных случаях, и каждый из них указывает на необходимость решения проблемы на более ранних этапах.
Проверка перед приемкой:
Для выявления слабой адгезии проведите испытание клейкой лентой по стандарту ASTM D3359. Этот метод не позволяет количественно оценить прочность, но быстро выявляет очевидные дефекты.
Используйте тест на прочность ножом по стандарту ASTM D6677 для оценки прочности в полевых условиях по шкале от 0 до 10. Значение ниже 4 указывает на потенциальную проблему с возвратом товара.
В тех случаях, когда для переговоров необходимы числовые данные, испытание на отрыв по стандарту ASTM D4541 позволяет получить в одном отчете как прочность сцепления, так и характер разрушения.
Сфотографируйте схему подъема грузов, запишите номера партий и зафиксируйте условия окружающей среды на производственной линии. Именно этот пакет доказательств побудит поставщика исправить процесс, а не отклонить претензию.
Жалобы на запах и содержание формальдегида связаны с выбросами смолы, а не с плотностью панелей.
Тесты на запах не доказывают наличие формальдегида. Помните об этом, прежде чем отклонять партию из-за жалобы на «химический запах». Композитные панели могут издавать запахи лака, декоративных покрытий или летучих органических соединений, в которых формальдегид отсутствует. Сообщение клиента о запахе не подтверждает наличие формальдегида, и попытки найти неверный фактор отнимают недели.
Подпись под жалобой:
После распаковки был зафиксирован химический запах, который иногда исчезал, а иногда сохранялся.
Жалобы группируются по партиям смолы, а не по её плотности.
Интенсивность запаха не коррелирует с толщиной панели или ее плотностью.
Откуда берется формальдегид:
Формальдегид в древесно-стружечных плитах образуется из остаточного свободного формальдегида в смоле, в частности, в мочевино-формальдегидной смоле (МФС). Плотность плиты не играет никакой роли в этом базовом уровне. Содержание формальдегида в смоле имеет прямую линейную зависимость от уровня выбросов формальдегида из плиты. При увеличении содержания МФС в смоле с 0.88 до 0.98 моль выбросы растут вместе с ней, достигая пика при 0.98 моль и снижаясь до минимума при 0.88 моль. Условия прессования имеют такое же важное значение: непрерывное горячее прессование снижает выбросы формальдегида на 57.12% по сравнению с многодневным прессованием, составляя 3.67 мг/100 г против 5.76 мг/100 г.
Почему плотность — это неправильный рычаг:
В случае МДФ выбросы зависят от содержания клея и условий прессования, а не только от плотности. Увеличение содержания клея с 8% до 14% повышает выбросы при любой плотности. Выбросы летучих органических соединений также разделяются на отдельные источники. Формальдегид связан с УФ-смолой, в то время как другие летучие органические соединения (34 различных соединения, выявленных в ходе тестирования) связаны с древесной щепой. Вместо того чтобы полагаться на характеристики плотности, обратитесь к производителю МДФ за данными о содержании клея.
Проверка перед приемкой:
Проверяйте готовые панели, используя признанный метод с применением камеры или эксикатора, а не нюхая, чтобы определить интенсивность запаха.
Запросите у поставщика смолы спецификацию по содержанию свободного формальдегида и норму добавления твердых веществ UF.
Сравните панели, изготовленные из смолы разных партий, при одинаковой плотности.
Проведите аудит температуры, давления, времени и влажности прессованного полотна при горячем прессовании.
Проведите тестирование голой доски, за исключением ламината, краски и кромочной ленты.
Соответствие пределам класса E1: ≤8 мг/100 г сухого картона, ≤0.124 мг/м³ выбросов в камере.
До тех пор, пока результаты анализов не покажут обратное, жалобы на запах следует рассматривать как связанные с смолой.
Заключение
Каждая жалоба на мебель оставляет после себя документальный след, который ведет прямо к панели. Сколы по краям возникают из-за плотности ниже заявленной. Разбухание после транспортировки указывает на поглощение влаги, которое никто не проверял. Выкручивание винтов на третьей неделе связано со слабой внутренней прочностью соединения, которая выглядела нормально на бумаге, но разрушилась на складе.
Рассматривайте показатель плотности древесно-стружечных плит как первую линию защиты от возвратов. Влагомер за 40 долларов и пятиминутный тест на замачивание в воде обойдутся дешевле, чем один возвращенный заказ, и они позволяют выявить дефекты, которые приводят к отзывам с одной звездой.
Процент возврата мебели зависит от математических расчетов. Возьмите последние 20 образцов от поставщиков, проведите их проверку, описанную выше, и понаблюдайте, какие из них не прошли проверку, прежде чем это сделают ваши клиенты. Для сравнения, изучите историю известного производителя напольных покрытий SPC.