Votre taux de retour a bondi de 15 % au dernier trimestre, et les réclamations dressent toutes le même constat : les bords s’effritent pendant le transport, les vis se desserrent après trois utilisations et les panneaux gonflent dès que l’air ambiant devient humide. Avant de changer de fournisseur ou de réduire vos marges sur des matériaux prétendument « meilleurs », examinez la situation de plus près. La durabilité des panneaux de particules se résume à quatre ou cinq défauts distincts qui se manifestent de la même manière.
Cette analyse détaillée fait l'impasse sur les définitions théoriques et se concentre directement sur les aspects pratiques. Vous découvrirez quelle plainte correspond à quelle plage de densité, quel taux d'humidité permet de prédire le gonflement avant qu'il ne se produise, et quel seuil de résistance d'adhérence distingue un panneau à 12 $ d'un produit présentant un risque. Vous repartirez avec les données chiffrées à présenter à un fournisseur lors des négociations.
Les plaintes concernant les fissures et les ébréchures sur les bords sont liées à une faible densité et à une structure de bord fragile.

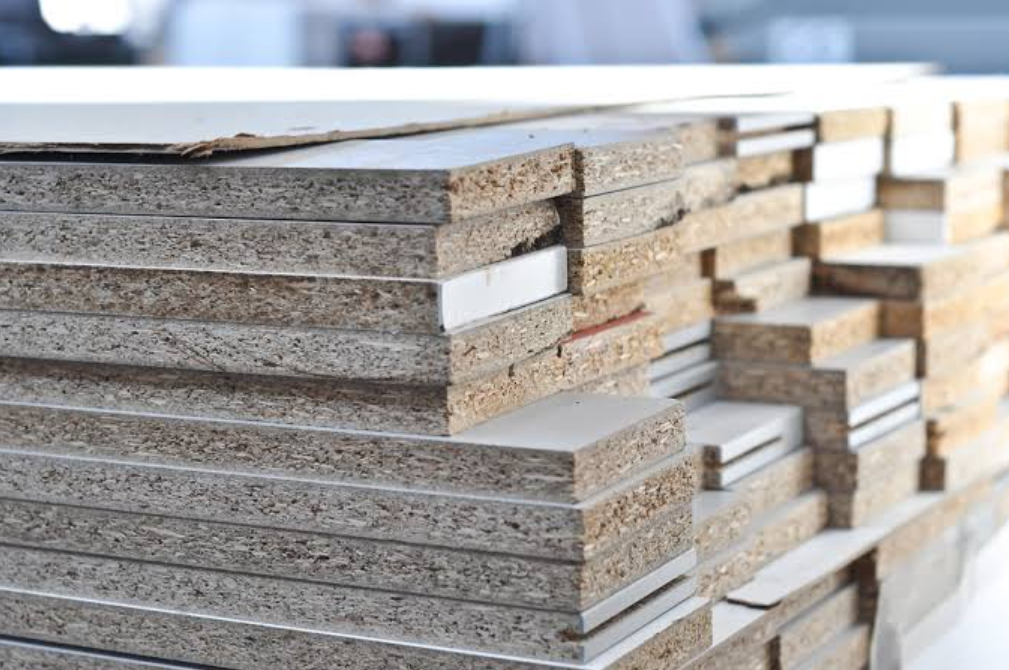
Ouvrez un panneau au niveau d'un coin, et le problème apparaît avant même d'avoir contacté le fournisseur. Le noyau semble solide, mais le bord s'effrite comme s'il n'avait jamais été correctement collé. Les bords présentent moins de liaisons entre les particules que le noyau, ce qui réduit la résistance à la rupture précisément là où les contraintes de manutention se concentrent. Chaque chute, chaque coin de boîte, chaque choc de chariot élévateur frappe d'abord cette zone fragile.
Signature de la plainte :
Les éclats s'accumulent le long des bords supérieurs, des coins et des lignes de coupe sur le périmètre.
Le même coin ou bord présente une défaillance sur plusieurs unités, ce qui indique un défaut de processus récurrent.
La casse survient lors du déballage, du placage des chants ou des chocs normaux liés au transport.
A thin, porous rim or crumbling powder along the cut edge signals poor consolidation before density testing even begins.
What causes it on the manufacturing side:
Uneven mat formation during pressing leaves panel edges underfilled with particles, creating a sparse, low-density zone.
Excess fines or particle segregation along the panel perimeter on the forming line.
Insufficient resin distribution reaching edge particles.
Poches d'air emprisonnées qui ne parviennent pas à se densifier sous la pression.
Vitesse de ligne élevée et temps de maintien sous presse réduits empêchant la consolidation des bords comme le noyau.
Worn saw blades or poor cutting support during trimming that break marginal edges.
What to measure before you accept the shipment:
Densité des bords par rapport à la densité du noyau, exprimée en kg/m³. Un écart supérieur à 10-15 % en dessous des valeurs de densité standard des panneaux de particules permet de prédire avec fiabilité les problèmes d'écaillage.
La friabilité, mesurée par la perte de matière sous une légère abrasion, est un critère d'échec. Tout bord qui libère de la poudre visible au contact est rejeté.
Nombre de copeaux pour 1 000 unités après un test de chute ou de culbutage contrôlé, comparé à un lot témoin sans réclamation provenant du même fabricant de panneaux de particules.
Check the edge density yourself with a handheld density probe at several points around the panel. When the rim reads lower than the core and complaint tickets keep flagging the same corner, the root cause is an under-densified edge.
Les plaintes concernant le desserrage des vis et la défaillance des joints sont liées à une faible résistance au maintien des vis.
Six secondes. C'est la vitesse à laquelle un assemblage sans système de verrouillage perd sa précharge jusqu'à 11 kN lors d'un test de vibration. Six secondes dans un camion de livraison, et la force de serrage payée par votre client est déjà perdue. Une fois le meuble expédié, soumis aux vibrations du transport et à quelques mois d'utilisation normale, cette perte rapide explique pourquoi les réclamations concernant les vis desserrées et les assemblages desserrés après une semaine sont si fréquentes.
Signature de la plainte :
Customers report repeated retightening, cracked or separated joints, and stripped internal threads despite proper installation.
Le desserrage apparaît après le transport ou une utilisation légère, longtemps après le montage initial.
La force de serrage disparaît même si le serrage semblait ferme en usine.
Ce qui se passe au niveau matériel :
Une faible résistance au maintien des vis réduit l'engagement du filetage et le frottement aux surfaces de contact. En présence de vibrations transversales, la perte de précharge peut atteindre 100 %. Les vibrations axiales, quant à elles, la réduisent de 30 à 40 %. Dans les deux cas, la vis se desserre, l'assemblage glisse et la charge cyclique est directement transmise à la fixation au lieu d'être répartie par frottement. La NASA a documenté ce mode de défaillance précis dans des mécanismes boulonnés. Chaque unité testée a perdu de la précharge, deux assemblages chutant de moitié malgré un fil de sécurité et un frottement élevé du filetage. Il est donc important de s'approvisionner en panneaux auprès d'un fournisseur réputé. usine de panneaux à base de bois réduit ce risque dès le départ.
Separating the failure types:
Screw rotates out intact → low prevailing torque or missing locking feature.
Bandes filetées femelles → substrat fragile ou trou pilote surdimensionné.
Screw fractures after loosening → preload loss led to fatigue.
Verification before acceptance:
Run a Junker transverse-vibration test (DIN 65151) and track residual preload. Reject any batch that falls below 40% residual preload after testing.
Mesurez le couple de serrage par rapport aux fenêtres homologuées. Les mesures de couple seules peuvent masquer une force de serrage insuffisante ; vérifiez donc directement la précharge lorsque cela est possible.
Sectionner les joints défectueux pour inspecter l'engagement du filetage et le diamètre du trou.
Tout fournisseur qui refuse de communiquer ces chiffres vous demande de prendre en charge vous-même le taux de retour.
Les plaintes concernant le gonflement, la déformation et les dégâts d'eau sont liées à une forte absorption d'humidité.

Un panneau aux dimensions correctes en usine peut présenter des dimensions totalement erronées trois semaines plus tard dans la salle de bain d'un client. Les fournisseurs évoquent rarement ce point lors des négociations de prix. La durabilité dépend de la façon dont le panneau gère l'humidité une fois installé, indépendamment de la qualité ou de la densité de la résine. particleboard and MDF supplier.
Signature de la plainte :
Doors and drawer fronts stop aligning after a few weeks in use.
Les bords se gonflent près des éviers, des salles de bains et des murs donnant sur l'extérieur.
Les panneaux qui ont gonflé pendant une saison humide laissent des espaces visibles une fois qu'ils sèchent et reprennent leur forme initiale.
Les fixations se détachent des trous gonflés et les revêtements se fissurent le long des mêmes lignes.
Le calcul de l'humidité sous-jacent :
Les panneaux de particules et le MDF subissent une variation d'épaisseur de 0.3 à 0.5 % par point de pourcentage de variation d'humidité. Sur un panneau de 18 mm, une variation d'humidité de 10 points entraîne un déplacement d'épaisseur de 1.8 à 3.0 mm. Cela suffit largement à désaligner une porte de meuble ou à fissurer un joint.
Warping complaints usually trace back to uneven exposure. When one face absorbs moisture faster than the other, the panel expands asymmetrically, then pulls out of square as it dries.
Where the moisture content starts matters.
Lumber and sheathing should sit at 18% moisture or lower before enclosure. Above that threshold, the material continues to shrink after being sealed in, leaving gaps, loose fasteners, and cracked finishes months down the road. Interior wood for heated spaces should land closer to 6–8% moisture before installation. When panels are installed with mismatched moisture levels, they expand and contract at different rates, which directly causes warping.
Le MDF se déforme davantage que les panneaux de particules — et cela s'aggrave avec la répétition.
Lors de tests de cyclage de l'humidité, la teneur en humidité du MDF a varié de 5.21 % à 7.93 %, avec des variations d'épaisseur allant de -1.0 % à +2.8 %. Après neuf cycles d'humidité, les coefficients de gonflement ont augmenté de 31.8 % pour le MDF et de 23.7 % pour les panneaux de particules par rapport au matériau non traité. Des panneaux conformes aux normes actuelles peuvent néanmoins se détériorer après des cycles répétés d'humidification et de séchage.
Une partie de ce gonflement est irréversible. Une étude comparative du vieillissement a révélé que le gonflement résiduel en épaisseur après reconditionnement atteignait 5.43 % pour le MDF, contre 1.58 % et 0.49 % pour deux formulations de panneaux de particules. Le MDF conservait également 30 % de sa résistance à l'adhérence interne après exposition à l'humidité, ce qui entraînait directement un délaminage et une défaillance des fixations.
Comment détecter les dégâts d'eau avant qu'il ne s'agisse d'un retour
Tester le gonflement en épaisseur sur 24 heures par rapport à la norme EN 317 sur des échantillons de 50 mm × 50 mm avant d'approuver un fournisseur.
Pour les panneaux MDF de 12 à 19 mm d'épaisseur, comparez-les à la limite de gonflement maximale de 12 % de la norme NBR 15316-2. Les valeurs testées, comprises entre 4.4 et 9.2 %, illustrent l'étendue des variations de qualité selon la qualité et le niveau d'étanchéité. C'est pourquoi il est important de comparer les devis de chaque fournisseur. fournisseur de panneaux MDF À prendre en compte avant de commander.
Effectuer un cycle d'humidité EN 321 (3 jours d'immersion à 20°C, 1 jour de congélation à −12°C, 3 jours à 70°C) pour simuler une humidification intermittente jusqu'à 80 % d'humidité relative.
Localisez les zones de gonflement par une carte (découpes d'évier, points de contact avec le sol, murs extérieurs) et comparez le taux d'humidité à l'endroit endommagé par rapport à une zone témoin non affectée.
Il faut distinguer les variations d'humidité réversibles du gonflement résiduel irréversible. Cette seconde mesure prouve que c'est le panneau lui-même qui a cédé, et non une simple humidité ambiante.
Les problèmes de délamination et de soulèvement de surface sont attribués à une faible adhérence.

A panel can pass every visual check in the warehouse and still peel apart on a customer’s coffee table within weeks. Delamination happens when the bond between layers—laminate to substrate, veneer to core, or coating to coating—is weaker than the stress pulling it apart. Contamination, skipped surface prep, incompatible materials from an unreliable HDF or MDF board supplierou bien la chaleur et la pression excessives lors de la stratification ont toutes contribué à ce défaut avant même que le meuble ne soit expédié.
Signature de la plainte :
Lifting starts at edges, seams, or fastener points, rarely in the dead center of a panel.
Une séparation sur une grande surface indique un substrat incompatible ou un adhésif inadapté à l'usage prévu.
Dans une étude de revêtement accéléré, l'adhérence n'a même pas pu être mesurée sur un tiers des panneaux après 2 016 heures d'exposition, car les revêtements s'étaient déjà décollés.
Là où vit l'échec :
Don’t stop at “it peeled.” Identify the exact separation plane: adhesive-to-substrate, adhesive-to-film, coating-to-coating, or cohesive splitting inside a single layer. Pull-off testing catches all four in real complaint investigations, and each points to a different fix upstream.
Verification before acceptance:
Run ASTM D3359 tape testing to screen for weak adhesion. It won’t quantify strength, but it catches obvious failures quickly.
Utilisez le test de résistance à la lame ASTM D6677 pour obtenir une note de 0 à 10 sur le terrain. Toute note inférieure à 4 indique un risque de retour problématique.
Where you need numbers for negotiations, ASTM D4541 pull-off testing gives you both bond strength and the failure mode in one report.
Photographiez le schéma de levage, notez les numéros de lot et consignez les conditions environnementales de la ligne. Ce dossier de preuves incitera le fournisseur à corriger le processus au lieu de rejeter la réclamation.
Les plaintes concernant les odeurs et le formaldéhyde sont liées aux émissions de résine, et non à la densité des panneaux.
Les tests olfactifs ne permettent pas de prouver la présence de formaldéhyde. Gardez cela à l'esprit avant de refuser un lot suite à une plainte concernant une « odeur chimique ». Les panneaux composites peuvent dégager des odeurs provenant de vernis, de laques, de finitions décoratives ou de COV en général, sans pour autant contenir de formaldéhyde. Le signalement d'une odeur par un client ne confirme pas la présence de formaldéhyde, et la recherche d'une cause erronée peut faire perdre des semaines.
Signature de la plainte :
Une odeur chimique a été signalée après le déballage, s'estompant parfois et persistant parfois.
Les plaintes se regroupent par lot de résine plutôt que par degré de densité.
L'intensité de l'odeur ne présente aucune corrélation avec l'épaisseur du panneau ou son indice de densité.
Where formaldehyde comes from:
Le formaldéhyde présent dans les panneaux dérivés du bois provient du formaldéhyde libre résiduel contenu dans la résine, notamment la résine urée-formaldéhyde (UF). La densité du panneau n'a aucune incidence sur ce niveau de base. La teneur en formaldéhyde de la résine est directement proportionnelle aux taux d'émission des panneaux. Lorsque la teneur en résine UF passe de 0.88 à 0.98 mol, les émissions augmentent proportionnellement, atteignant un pic à 0.98 mol et un minimum à 0.88 mol. Les conditions de pressage sont tout aussi importantes : le pressage à chaud continu réduit les émissions de formaldéhyde gazeux de 57.12 % par rapport au pressage sur plusieurs jours, avec des valeurs de 3.67 mg/100 g contre 5.76 mg/100 g.
Pourquoi la densité n'est pas le bon levier :
Dans le MDF, les émissions varient en fonction de la teneur en adhésif et des conditions de pressage, et non de la seule densité. Augmenter la teneur en adhésif de 8 % à 14 % accroît les émissions quelle que soit la densité. Les COV émis proviennent également de différentes sources. Le formaldéhyde est lié à la résine UF, tandis que les autres COV (34 composés distincts identifiés lors des tests) proviennent des copeaux de bois. Demandez à votre fabricant de panneaux MDF les données relatives à la teneur en adhésif plutôt que de vous fier aux spécifications de densité.
Verification before acceptance:
Tester les panneaux finis en utilisant une méthode reconnue de chambre ou de dessiccation au lieu de se fier à l'intensité de l'odeur.
Demandez au fournisseur de résine la spécification sans formaldéhyde et le taux de solides/additifs UF.
Comparer des panneaux issus de différents lots de résine à densité équivalente.
Contrôler la température, la pression, la durée et l'humidité du tapis lors du pressage à chaud.
Test bare board apart from laminate, paint, and edge banding.
Comparaison avec les limites de la classe E1 : ≤8 mg/100 g de panneau sec, ≤0.124 mg/m³ d'émission de chambre.
Frame odor complaints as resin-related until testing says otherwise.
Conclusion
Chaque réclamation concernant un meuble laisse des traces écrites qui remontent directement au panneau. L'écaillage des bords est dû à une densité inférieure aux spécifications. Le gonflement après le transport indique une absorption d'humidité non vérifiée. Le desserrage des vis au bout de trois semaines est dû à une faible résistance de la liaison interne, qui semblait correcte sur le papier mais a cédé en entrepôt.
Considérez l'indice de densité de vos panneaux de particules comme votre première ligne de défense contre les retours. Un humidimètre à 40 $ et un test d'immersion de cinq minutes coûtent moins cher qu'une commande remboursée, et permettent de détecter les défauts qui entraînent des avis négatifs.
Le taux de retour de vos meubles se résume à un calcul. Analysez vos 20 derniers échantillons fournisseurs, soumettez-les aux contrôles mentionnés précédemment et observez lesquels présentent des défauts avant même que vos clients ne les constatent. À titre d'exemple, consultez l'historique d'un fabricant reconnu de revêtements de sol SPC.