
Dos tableros de partículas pueden parecer casi idénticos en el momento de la entrega (mismo grosor, mismo acabado superficial, incluso el mismo rango de precio), pero su rendimiento puede ser completamente diferente seis meses después.
Una se mantiene estable en un armario de cocina durante años. La otra empieza a hincharse por los bordes, pierde fuerza al sujetar los tornillos y, finalmente, se derrumba bajo el peso diario. La mayoría de los compradores no descubren la diferencia hasta que empiezan a aparecer los fallos.
El problema es que la calidad del tablero de partículas se determina mucho antes de que el panel llegue a un almacén o sala de exposición. El aspecto de la superficie revela muy poco sobre lo que ocurre en el interior del tablero.
Las variables reales se encuentran más profundamente arraigadas en el proceso de fabricación:
consistencia de la materia prima
Relación del aglutinante de resina
Presión de prensado y tiempo de curado
Distribución de densidad a lo largo del núcleo del panel
Pequeños descuidos en cualquiera de estas áreas pueden generar grandes diferencias en el rendimiento a largo plazo. Una placa puede pasar la inspección visual aun cuando presente uniones internas débiles, perfiles de densidad inestables o poca resistencia a la humedad.
Por eso, los fallos en los tableros de partículas rara vez ocurren al azar. La mayoría se deben a defectos de fabricación predecibles que los compradores nunca ven en una hoja de especificaciones estándar.
Para los fabricantes de muebles, importadores y contratistas de acondicionamiento, comprender estas variables de calidad ocultas es mucho más importante que comparar solo el precio. Un tablero inadecuado puede provocar hinchazón, deslaminación, que los tornillos se salgan, defectos en la superficie y reclamaciones de garantía mucho después de la instalación.
Esta guía explica por qué la calidad de los tableros de partículas varía tanto entre los distintos proveedores, cómo afectan esas diferencias al rendimiento en la práctica y qué deben verificar los compradores antes de realizar pedidos de gran volumen.
Para los compradores que comparan diferentes fabricantes de tableros de partículas , comprender cómo las variables de producción afectan el rendimiento del tablero a largo plazo es mucho más importante que comparar únicamente el precio.
Guía rápida para la toma de decisiones: Cómo identificar tableros de partículas de alta calidad
Los compradores suelen poder identificar la calidad de los tableros de partículas mediante cuatro indicadores clave:
| Factor | Tablero de alta calidad | Tablero de baja calidad |
|---|---|---|
| Densidad | ≥700 kg/m³ | <600 kg/m³ |
| Resistencia a la humedad | Hinchazón ≤13% | Hinchazón >16.5% |
| Enlace interno | Sujeción estable del tornillo | Colapso de borde |
| Certificación | EN312 + trazable E1/E0 | Genérico o faltante |
Si un proveedor no puede proporcionar claramente estos cuatro datos, el riesgo de problemas de calidad en el tablero aumenta significativamente. La consistencia de la densidad resulta más fácil de evaluar una vez que los compradores comprenden cómo las especificaciones de los paneles de ingeniería influyen en la resistencia al mecanizado y la estabilidad estructural a largo plazo.
¿Qué materiales componen los tableros de partículas (y por qué nunca son iguales dos veces)?
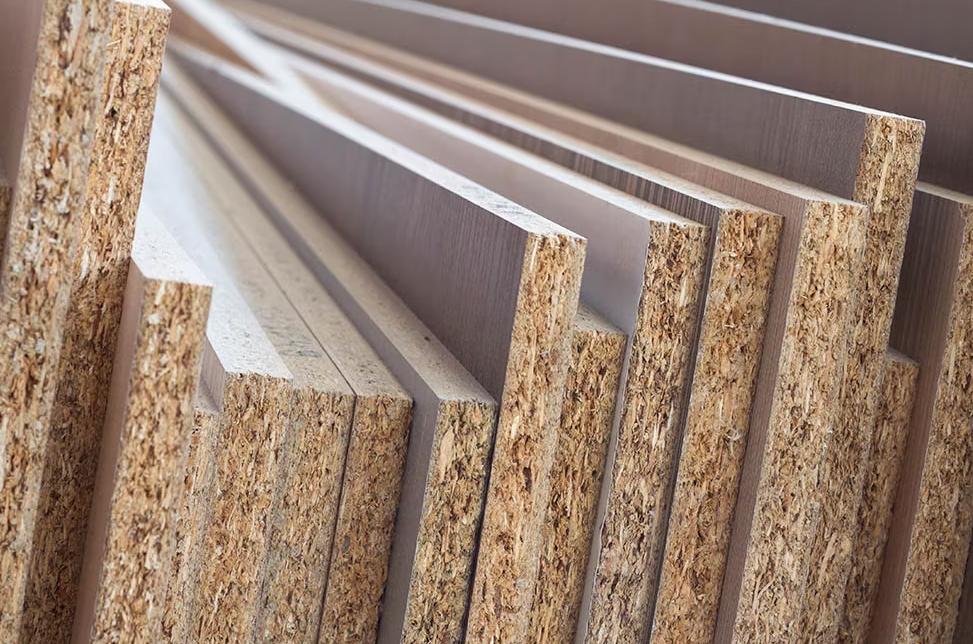
Simplificamos un panel hasta sus entradas básicas. La variación se entiende de inmediato.
El tablero de partículas se compone de tres tipos de materiales: serrín fino compactado en las capas exteriores para lograr una superficie lisa, virutas de madera y virutas centrales más grandes que aportan volumen estructural y resistencia a los tornillos. La mayoría de las fábricas compran estos materiales a proveedores externos. Es ahí donde la uniformidad entre lotes empieza a fallar. La geometría de las virutas, el contenido de humedad y la distribución del tamaño de las partículas no coinciden entre una entrega y otra.
Los tres datos de entrada que determinan el resultado:
Partículas de madera : La producción estándar alcanza entre un 90 % y un 92 % de peso seco. Los fabricantes de bajo costo buscan aumentar este porcentaje hasta más del 70 % de residuos reciclados: restos de palés, virutas de aserradero y recortes de madera de diferentes calidades. El costo por metro cúbico se reduce de más de 250 $ a entre 150 $ y 200 $. La uniformidad de la densidad disminuye en consecuencia, entre un 5 % y un 10 % aproximadamente.
El aglutinante de resina —la urea-formaldehído— se aplica mediante pulverización en forma de fina niebla al 8-10% del peso seco. Recubre cada partícula y crea la red de unión. Si se reduce a un 6-7% —una práctica común para ahorrar costes—, la resistencia de la unión interna disminuye entre un 10% y un 15% por cada punto porcentual eliminado. Si además se suman fluctuaciones de humedad superiores al 50% de humedad relativa, se produce la delaminación.
Aditivos : La cera de parafina y los agentes de curado se utilizan en una proporción del 1 al 2 % en la producción estándar. En producciones más económicas, esta proporción se reduce al 0.5-1 %. Como resultado, la resistencia a la humedad disminuye un 20 %.
|
Componente |
Mezcla estándar |
Variante de bajo costo |
Impacto en el rendimiento |
|---|---|---|---|
|
Partículas de madera |
90-92% |
92–95% (con alto contenido de residuos) |
Uniformidad de densidad de −5–10% |
|
Resina (UF/MDI) |
8-10% |
6-7% |
-15% de resistencia de unión interna |
|
Aditivos |
1-2% |
0.5-1% |
Resistencia a la humedad del -20% |
La lógica estructural también es importante. Los tableros de densidad graduada utilizan chorros de aire para clasificar las partículas durante la formación de la estera. Las partículas finas se depositan en las capas exteriores, mientras que las más gruesas se acumulan en el núcleo. Esta estratificación eleva la densidad superficial por encima de 800 kg/m³, mientras que el núcleo presenta una densidad de entre 600 y 750 kg/m³. Si a esta densidad se le suma un tamaño de partícula inconsistente, la resistencia a la flexión disminuye entre un 15 % y un 20 % incluso antes de que comience el prensado.
Por eso, la calidad de los tableros de partículas nunca es uniforme entre los distintos proveedores. La procedencia externa introduce variaciones de humedad, cambios en la geometría de las virutas y riesgos de contaminación. Las líneas de producción internas detectan algunos de estos problemas, pero no todos. No hay dos tableros idénticos. La ficha técnica no lo indica. El rendimiento del panel lo demostrará con el tiempo. Los fabricantes de tableros de partículas fiables suelen mantener un control más estricto sobre la selección de la materia prima, la aplicación de la resina y la uniformidad de la densidad en todos los lotes de producción.
La brecha en el proceso de prensado: por qué dos placas pueden parecer idénticas pero tener un rendimiento totalmente diferente.
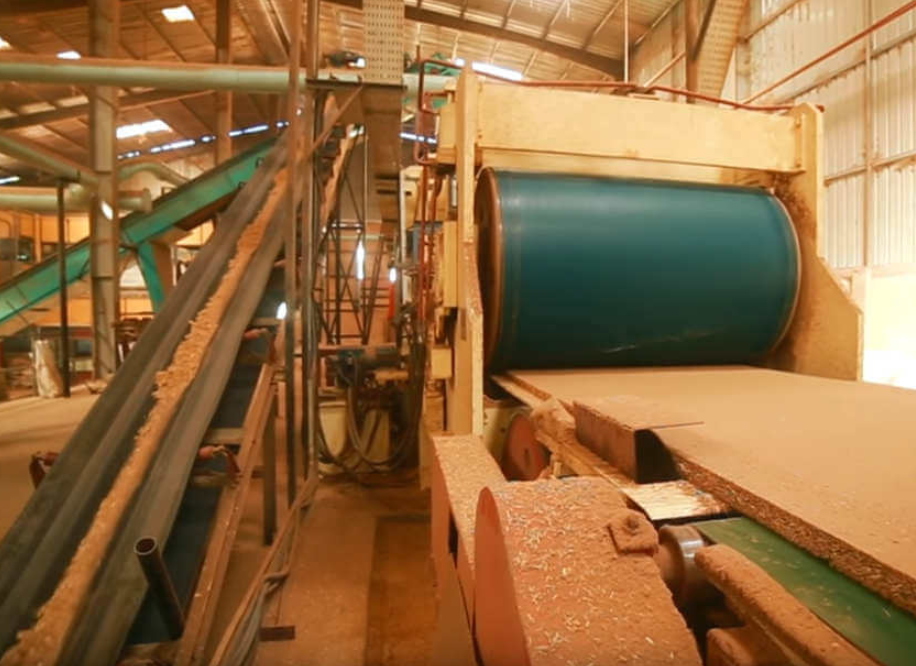
He aquí una cifra que merece la pena considerar: una reducción del 30-40% en la densidad del núcleo, oculta desde el exterior, sin signos visibles.
Ahí radica el problema principal del proceso. Es donde la calidad del tablero de partículas se deteriora de maneras que ninguna hoja de especificaciones te advertirá.
La física es simple. El prensado en caliente se realiza a 160–200 °C y 25–35 MPa durante 8–12 minutos. Esta combinación introduce la resina profundamente en el núcleo, cura la red aglutinante y crea un gradiente de densidad que mantiene la estructura bajo carga real. Si se reduce el tiempo de permanencia a 4–6 minutos —una medida que ahorra entre 0.06 € y 0.08 € por tabla y entre un 30 % y un 35 % en el coste de prensado—, la superficie tiene el mismo aspecto. El densímetro marca entre 680 y 720 kg/m³. Supera la inspección visual. Se envía.
El núcleo revela una realidad diferente. El análisis mediante rayos X de las planchas con baja presión muestra un contenido de vacío del 40 al 60 % en la capa interior. La densidad real del núcleo se sitúa entre 300 y 380 kg/m³, casi la mitad de lo que indica la lectura superficial.
La cronología de los fallos se desarrolla con precisión milimétrica:
-
Meses 0-3: No se observan problemas. El rendimiento bajo carga estática parece normal.
-
Meses 4–8: Se forman microfracturas alrededor de los orificios de los sujetadores. La fuerza de extracción del tornillo comienza a disminuir.
-
Meses 6-12: La hinchazón de los bordes se acelera. La delaminación se hace visible. La capacidad de carga disminuye en un 50% o más.
Una auditoría de proveedores europeos realizada en 2024 confirmó este patrón. Un fabricante de muebles recibió 500 palets, cuya superficie se verificó con una densidad de 710 kg/m³ según la especificación P2. Siete meses después, entre el 12 % y el 15 % de las estanterías ensambladas presentaban fallos en los tornillos y deformaciones en los bordes. La causa principal: una densidad del núcleo de 320 kg/m³, resultado de un ciclo de prensado de 3 minutos en lugar del estándar de 10.
Las pruebas estándar no detectarán este problema. Las pruebas de flexión EN 310 comparan la superficie densa con el núcleo hueco, y el resultado parece correcto. La prueba de retención de tornillos EN 320 se supera a los 6 meses. El fallo se produce entre los 9 y los 12 meses. Para entonces, el pedido ya se habrá cerrado.
|
Tipo de tablero |
Densidad superficial |
Densidad del núcleo |
Fuerza de sujeción del tornillo |
Cronología del fracaso |
|---|---|---|---|---|
|
Prensado completo (P2) |
650–750 kg/m³ |
400–500 kg/m³ |
800–1,200 norte |
Estable durante más de 5 años |
|
"Estándar" con baja presión |
620–680 kg/m³ |
280–350 kg/m³ |
400–700 norte |
4 – 8 meses |
El incentivo para los proveedores es real. También lo es el riesgo para los compradores: hasta 112,500 € en devoluciones por un solo pedido de 500 palés. Detectar el problema implica un análisis de densidad de capas mediante rayos X (500-800 € por muestra) o pruebas de resonancia acústica (200-400 €). Ninguna de estas prácticas es habitual en la mayoría de los procesos de aprovisionamiento.
La placa que falló en el mueble de cocina de su cliente en el octavo mes no se veía diferente de la que no falló.
Cómo la exposición a la humedad revela problemas de calidad ocultos
Al agua no le importa lo que diga la hoja de especificaciones.
Un panel de aglomerado de baja calidad —fabricado con resina UF por debajo del 6 % y con una densidad poco uniforme— absorbe entre el 25 % y el 40 % de su propio peso en agua tras 24 horas de inmersión. Un tablero de resina MUF o PF de alta calidad, con la misma exposición, absorbe entre el 8 % y el 15 %. Esta diferencia no es un detalle menor. Es la diferencia entre un mueble de cocina que dura tres años y uno que dura doce.
Así es como se desglosa. Los tableros de baja calidad utilizan partículas de escamas sueltas con un grosor promedio de 0.5 a 1 mm. El contenido de cera es inferior al 5 %. Esta estructura atrae agua a través de pequeños canales capilares. Una vez que la actividad del agua libre supera 0.75-0.85, comienza a romper la red de enlaces de urea-formaldehído, los mismos enlaces que mantienen unido el panel. La hinchazón se acelera de 2 a 3 veces más rápido que en un tablero bien hecho. Un aumento de humedad del 10 % produce un aumento de volumen del 25 %. El canto falla primero. Luego le sigue el núcleo. La exposición a la humedad durante el transporte es una de las principales razones por las que los paneles de madera de ingeniería desarrollan hinchazón, moho e inestabilidad dimensional después del envío de exportación.
El problema de las apariencias del que nadie habla
He aquí lo que hace que los problemas de humedad sean tan perjudiciales para su negocio: permanecen ocultos hasta que es demasiado tarde.
Una capa de melamina de 0.3 a 0.6 mm supera la inspección visual y coincide con las lecturas de humedad del laboratorio, mientras que la actividad del agua en el núcleo aumenta debajo de ella sin ningún signo visible. Estudios de casos de la industria muestran que el 70 % de las fallas por deslaminación presentaban una superficie "perfecta" hasta que comenzó la separación.
La falla en ambientes húmedos se desarrolla en cuatro etapas:
-
Migración de la humedad : la actividad del agua aumenta entre 0.1 y 0.2 sin que se produzca ningún cambio apreciable en el contenido total de humedad.
-
Hidrólisis : la resina UF se descompone cuando la actividad del agua del núcleo supera 0.7; la presión de hinchamiento aumenta por encima de 2 MPa.
-
Fallo por cizallamiento del adhesivo : la chapa se desprende con una humedad relativa del 80-90%; esto tarda entre 6 y 12 meses en entornos de cocina o baño.
-
Colapso estructural : deslaminación total, pérdida de resistencia del 50 %, fallo del gabinete.
Según US Consumer Reports, se realizaron más de 500 instalaciones. El 28 % presentó hinchazón en los bordes superior a 20 mm tras 18 meses con una humedad relativa del 85 %. Al tercer año, el 35 % de los gabinetes de aglomerado de baja calidad en entornos de alta humedad habían fallado por completo.
Los tableros de resina MUF de alta calidad cuentan una historia diferente. El tablero de partículas Euro Class E0 mantiene su estructura con una humedad relativa del 80 % durante más de 10 años. Los índices de fallos se mantienen por debajo del 5 % al cabo de una década.
|
Factor |
Umbral de baja calidad |
Especificaciones de alta calidad |
|---|---|---|
|
Actividad máxima del agua |
> 0.75 |
<0.60 |
|
Hinchazón de espesor en 24 horas |
35-50% |
<12% |
|
Vida útil de los gabinetes de cocina |
~ 3 años |
+12 años |
|
Tolerancia a la humedad relativa |
<65% |
Hasta un 85% |
La placa que superó la inspección inicial no cumplirá con los requisitos del mueble de baño de su cliente al cabo de catorce meses. La humedad deja al descubierto cada atajo cometido durante la fabricación: la resina recortada en dos puntos porcentuales, la cera omitida en la mezcla, el ciclo de prensado que terminó cuatro minutos antes de lo previsto. Ninguna de estas decisiones se manifiesta en la entrega. Se manifiestan más tarde, como una reclamación de garantía totalmente inesperada.
Cómo verificar las normas y certificaciones de los tableros de partículas
Las normas existen para proteger a los compradores. El problema es que la mayoría de los compradores no saben interpretarlas, y los proveedores lo saben. Las normas europeas para la fabricación de tableros de partículas se definen principalmente según los requisitos de clasificación EN 312 en cuanto a rendimiento mecánico y resistencia a la humedad.
La norma EN 312 es el estándar europeo para la fabricación de tableros de partículas . Abarca siete grados estructurales, del P1 al P7. Cada grado establece un rendimiento mecánico mínimo: resistencia a la flexión, módulo de elasticidad y tolerancia a la humedad. No se trata de recomendaciones, sino de valores límite estrictos. Sin embargo, solo ofrecen protección si se conoce el grado específico que requiere la aplicación.
El sistema de clases P: siete grados, una decisión crucial
La calificación que especifiques determinará todo lo que sigue.
P1 / P2 — No soporta carga, uso general en interiores. P1 funciona solo en ambientes secos. P2 cubre ambientes húmedos y debe superar la prueba cíclica EN 321. Resistencia mínima a la flexión: 10 N/mm². Adecuado para núcleos de muebles. No apto para estanterías que soporten peso.
P3 / P4 : Tableros portantes. El P3 soporta condiciones secas con un módulo de ruptura (MOR) de ≥16 N/mm². El P4 añade resistencia a la humedad para soportes de pisos con un MOR de ≥20 N/mm². Estos tableros cumplen con una especificación de capacidad de carga que el P1/P2 jamás alcanzará.
P5–P7 : Grados de alta resistencia para uso estructural y en zonas de alto tráfico. El grado P7 está clasificado para soportar cargas en construcciones en áreas húmedas.
La tolerancia de espesor de los tableros de partículas se vuelve más estricta a medida que aumenta la calidad: ±0.3 mm para paneles lijados de entre 6 y 20 mm. Cualquier desviación fuera de ese rango es una señal de alerta en el control de calidad de entrada.
Clases de emisión de formaldehído: ¿Qué coste tienen las clases E0, E1 y E2?
La emisión de formaldehído de los tableros de partículas es donde entra en juego el riesgo para la salud.
Tres clases. Tres resultados muy diferentes en cuanto a la calidad del aire interior:
|
Clase |
Límite de la cámara (mg/m³) |
Perforante (mg/100g) |
Impacto del aire interior |
|---|---|---|---|
|
E0 |
≤ 0.025 |
≤ 3.0 |
<0.03 ppm — riesgo insignificante |
|
E1 |
≤ 0.124 |
≤ 8.0 |
0.05–0.1 ppm — dentro de los límites de la OMS |
|
E2 |
≤ 0.500 |
≤ 30.0 |
>0.3 ppm: riesgo de irritación, uso restringido en interiores en la UE. |
E1 es el estándar mínimo para muebles de interior en toda la UE. E0 emite aproximadamente un 80 % menos de COV que E2. Por eso es la opción preferida para muebles infantiles y proyectos residenciales de alta gama. Los tableros E2 están prohibidos para uso general en interiores según la normativa actual de la UE. Un proveedor que ofrece precios E2 para un proyecto de interior no le está ofreciendo una buena oferta. Eso es un riesgo potencial.
Cómo verificar el cumplimiento sin fiarse de la palabra de nadie
Se copian los certificados. Se modifican las fechas. Las certificaciones E0 aparecen en placas que, una vez revisadas por un laboratorio independiente, dan resultados más cercanos a E1.5.
Cinco controles que protegen sus compras:
Marcado CE + Declaración de Prestaciones (DoP) : Debe hacer referencia a la norma EN 13986 e indicar la clase P, el nivel E y el número de lote. Cualquier certificado sin trazabilidad del lote carece de validez. No lo acepte.
Verificación del emisor acreditado : compare el logotipo de ILAC con la base de datos EU NANDO. Organismos como Intertek y BSI proporcionan un número de notificador verificable. Si no se encuentra ningún número, el certificado es sospechoso.
Datos brutos de las pruebas, no resúmenes : solicite el informe completo de la cámara EN 717-1. Esto incluye los resultados de la cromatografía de gases, la gráfica de la cámara y las lecturas de equilibrio a 40 °C y 45 % de humedad relativa. Un resumen por sí solo no demuestra nada.
Pruebas de muestras independientes : Analice de tres a cinco paneles utilizando el método de perforación, a un costo aproximado de 200 € por panel. El E1 auténtico presenta un valor inferior a 8 mg/100 g. El E0 auténtico presenta un valor inferior a 3.0 mg/100 g. El valor es correcto o no lo es.
Verifique el cumplimiento de la Fase 2 de CARB : las afirmaciones de E0 reales de los proveedores del mercado de exportación necesitan documentación de la Fase 2 de CARB con un valor de ≤0.05 ppm. E0 sin prueba de CARB es una afirmación no verificada, no una clasificación de calidad de cartón confirmada.
Los certificados falsificados siguen un patrón claro: fechas recicladas, ausencia de códigos QR o marcas de agua, y afirmaciones E0 que se desmoronan al realizar pruebas de perforación. Las placas E1 auténticas emiten menos de 0.08 mg/m³ después de 24 horas. Este valor es verificable, rastreable e innegociable.
Conocer la norma no es suficiente. Saber cómo verificarla es lo que diferencia una compra segura de un error costoso.
5 pruebas físicas que revelan la baja calidad del aglomerado antes de comprarlo.
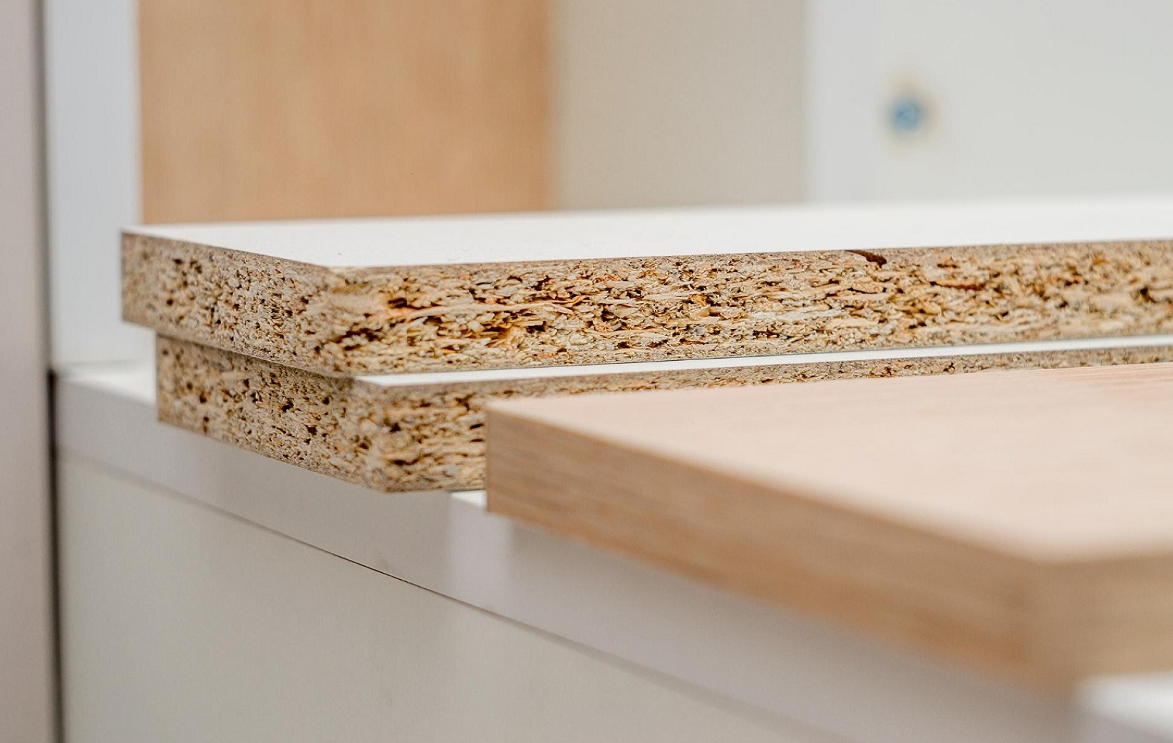
Los certificados mienten. Las hojas de especificaciones omiten información. Pero una muestra de 50×50 mm sumergida en un balde de agua durante 24 horas te revelará todo lo que un proveedor no te dirá.
Estas cinco pruebas no requieren laboratorio. Ni equipos costosos. Solo herramientas básicas, buen ojo y la voluntad de hacer lo que la mayoría de los equipos de compras omiten.
Prueba 1: Prueba de inmersión en agua de 24 horas
Corta una muestra de 50×50 mm. Sumerge el borde en agua. Espera 24 horas. Luego, mide.
Los tableros de partículas de baja calidad se hinchan más del 16.5 %, a menudo mucho más. Un estudio de laboratorio chileno reveló que los tableros para interiores se hinchaban de 19.5 mm a 23.14 mm, lo que representa un aumento del 18.6 % en un solo día. La norma P3 de resistencia a la humedad exige que la hinchazón del espesor se mantenga entre el 13 % y el 14 % o menos. Cualquier valor superior al 14 % en la muestra conlleva su rechazo.
Una absorción de agua superior al 96 % del peso del tablero es otra clara señal de fallo. La resistencia a la humedad de los tableros de partículas de alta calidad mantiene ese porcentaje muy por debajo del 50 %.
Prueba 2: Verificación de peso y densidad
Toma una muestra uniforme (500 × 500 × 15 mm funciona bien) y colócala en una balanza. Calcula la densidad dividiendo la masa entre el volumen.
Las cifras son claras. Por debajo de 600 kg/m³ significa una estructura de partículas suelta y una unión interna deficiente. La densidad estándar de los tableros de partículas para interiores oscila entre 650 y 750 kg/m³. Los tableros P3 para ambientes húmedos deben superar los 700 kg/m³. Las pruebas de laboratorio realizadas en tableros de madera blanda P6/P7 muestran valores de módulo de elasticidad de entre 2,721 y 3,403 N/mm². Estas cifras corresponden a densidades superiores a 700 kg/m³. Un estante de armario de cocina por debajo de ese umbral ya está fallando, aunque aún no lo haya demostrado.
Prueba 3: Prueba de extracción de tornillos
Inserte un tornillo para madera n.° 8 a 25 mm del borde del panel. Tire de él en ángulo recto; use un dinamómetro si dispone de uno, o una palanca y su propio criterio si no. Repita este procedimiento en cinco puntos distintos del borde y calcule el promedio de los resultados.
Un tablero de partículas P5/P6 de buena calidad soporta más de 1,000 N. Si la carga es inferior a 800 N (en promedio), se debe rechazar el lote. Si es inferior a 500 N, el tablero se rompe bajo la cabeza del tornillo. Este es el mismo patrón de falla que se observa en los colapsos de gabinetes al séptimo mes: los sujetadores se sueltan antes de que la estructura soporte cualquier carga.
Prueba 4: Inspección de la densidad de fibra en el borde
Desliza la yema del dedo por un borde lijado. Luego, presiona con la mano una broca de 3 mm sobre él.
El tablero de alta calidad ofrece resistencia. La densidad de las fibras es uniforme y compacta. No se desmorona. El tablero de baja calidad cede: se vuelve suelto, pulverulento e irregular bajo el laminado superficial. Una disminución de la resistencia a la perforación de más del 20 % en los primeros 5 mm de penetración indica que la densidad de las fibras en el borde ha caído por debajo del 70 % de uniformidad. Esto es una clara señal de fallo del aglutinante de resina del tablero de partículas en el núcleo. Los bordes que cumplen con la norma P3 no se desmoronan. Si el suyo lo hace, el perfil de densidad que le vendieron no existe.
Prueba 5: Prueba de rayado superficial
Deslice una uña —con una fuerza aproximada de 10 N— a lo largo de una línea de 100 mm sobre la superficie del panel.
El tablero de alta calidad con un acabado superficial adecuado para aglomerado deja una marca tenue o ninguna. El revestimiento permanece intacto. La unión de resina se mantiene. El tablero de baja calidad expone partículas internas quebradizas al contacto. El polvo se levanta. La superficie se separa del sustrato al que nunca estuvo adherida. Si más del 5 % del área rayada se descascara, la unión interna ha caído por debajo de 0.5 N/mm², el umbral de fallo para la clasificación P5 según la norma EN 312.
Criterios de referencia rápida para el rechazo
|
Propiedad |
Pase (Premium) |
Rechazar (baja calidad) |
|---|---|---|
|
Hinchazón por espesor (24 h) |
≤13% |
> 16.5% |
|
Densidad |
≥700 kg/m³ |
<600 kg/m³ |
|
Unión interna (sustituto de tornillo) |
>1.0 N/mm² |
<0.5 N/mm² |
|
MOE (Proxy de deflexión) |
≥2,400N/mm² |
<2,000 N/mm² |
Ninguna de estas pruebas requiere más de 30 minutos de preparación y 24 horas de paciencia. Es una pequeña inversión comparada con el costo de un lote defectuoso, o de una reclamación de garantía que se detecta demasiado tarde, una vez instalados los gabinetes.
Lista de verificación para la adquisición: Cómo evitar tableros de partículas de baja calidad
Los tableros de partículas baratos rara vez parecen baratos al momento de la entrega. Los fabricantes experimentados de tableros de partículas deberían poder proporcionar datos de densidad a nivel de lote, verificación de resistencia a la humedad y registros de certificación trazables antes de que comience la producción.
Los problemas aparecen más tarde: hinchazón alrededor de los gabinetes del fregadero, deformación de los estantes bajo carga normal, aflojamiento de los tornillos durante el montaje o separación de la superficie tras la exposición a la humedad. Para cuando se manifiestan estas fallas, el ahorro derivado de comprar tableros de menor calidad ya ha desaparecido.
El error fundamental es sencillo: los compradores suelen adquirir tableros de partículas basándose en la categoría de precio, en lugar de adaptar las especificaciones a la aplicación real.
Las distintas aplicaciones requieren umbrales de rendimiento completamente diferentes.
| Aplicación | Especificación recomendada |
|---|---|
| Librerías y estanterías | ≥650 kg/m³, 16–25 mm |
| Armarios y muebles de almacenamiento | ≥700 kg/m³, EN 312 P2 |
| Mesas y escritorios | ≥750 kg/m³, 25 mm+ |
| Base del suelo | ≥750 kg/m³, humedad ≤8% |
| Paneles decorativos de pared | 600–650 kg/m³, E0/E1 |
Un tablero apto para paneles decorativos de pared puede resultar totalmente inadecuado en un sistema de armarios o estanterías de cocina. Las condiciones de carga, la exposición a la humedad y la longitud del tramo modifican las especificaciones requeridas.
Uno de los mayores errores en la adquisición de materiales es elegir tableros más delgados o de menor densidad para reducir los costos iniciales. El ahorro parece atractivo durante la cotización, pero desaparece rápidamente una vez que comienzan los problemas.
Los tableros de partículas baratos suelen durar solo de 3 a 5 años en aplicaciones reales, especialmente en ambientes húmedos o en muebles que soportan carga. Los tableros de grado MR de mayor calidad pueden mantenerse estables durante más de 10 años en las mismas condiciones.
Los costes ocultos suelen aparecer en cuatro áreas:
Reclamaciones de garantía relacionadas con la hinchazón y la humedad
Extracción de tornillos y fallo del armario
Retrabajo y mano de obra de reemplazo
Quejas de clientes y pérdida de clientes recurrentes.
Para los fabricantes de muebles y las empresas de acondicionamiento de interiores, esos costes secundarios suelen superar el ahorro inicial en materiales durante el primer ciclo del proyecto.
Antes de aprobar a cualquier proveedor, los compradores deben verificar los siguientes puntos de control.
| Control | Umbral de paso | Rechazar señal |
|---|---|---|
| Densidad | Dentro del 5% de las especificaciones | Variación >5% |
| tolerancia de espesor | ±0.3 mm | Fuera de tolerancia |
| Emisión de formaldehído | E1 / E0 trazable | No hay informe de lote |
| Extracción con tornillo | Promedio >800N | <500 N |
| Aumento del espesor (24 h) | ≤13% | > 16.5% |
| Trazabilidad de lotes | Registros a nivel de lote | Documentación faltante |
| Enlace superficial | <5% descamación | Separación visible |
| Validez de la certificación | Verificado por el emisor | Caducado o solo resumen |
Para los nuevos proveedores, se deben verificar las pruebas de resistencia a la humedad y de sujeción de tornillos en las tres primeras entregas, no solo en el pedido de muestra inicial.
Los compradores también deben evitar basarse en términos genéricos como "grado estándar" o "tablero de alta densidad". Los requisitos de adquisición deben estar directamente relacionados con la aplicación real:
Ambiente húmedo → grado resistente a la humedad
Estanterías pesadas → mayor densidad y grosor
Muebles pintados → acabado superficial más liso
Mecanizado CNC → consistencia de densidad estable
La placa base más barata del presupuesto rara vez resulta ser la más barata una vez incluidos los costes de instalación, sustitución, mano de obra y reclamaciones de garantía.
Un proceso de adquisición fiable comienza por hacer coincidir las especificaciones con las condiciones de carga reales y, a continuación, verificar si el proveedor puede producirlo de forma consistente.
Conclusión
La calidad de los tableros de partículas no es ningún misterio. Es una decisión de fabricación que se toma mucho antes de que el tablero llegue a su almacén. La proporción de resina, la fuente de fibra de madera, la presión aplicada y la normativa de emisiones son factores importantes. Cada variable influye en la siguiente. Si se elige el tablero incorrecto para el entorno incorrecto, el fallo se hará evidente rápidamente.
Para los importadores que adquieren MDF, contrachapado y aglomerado conjuntamente, trabajar con una fábrica de paneles de madera puede simplificar la verificación de la calidad y garantizar un suministro constante a largo plazo. La diferencia entre un error costoso y una decisión de compra acertada radica en una sola cosa: hacer las preguntas correctas antes de firmar la orden de compra, no cuando la cocina ya está llena.
Ahora ya tienes la base. Sabes qué indica la clasificación de densidad de los tableros de partículas, por qué no se pueden cambiar los grados de emisión de formaldehído y cómo un tablero que pasa la inspección visual aún puede deteriorarse en dieciocho meses.
Así que úsalo:
Ejecutar la lista de verificación
Solicitar las certificaciones
Enviar datos de prueba
La placa más barata del presupuesto no seguirá siendo barata cuando finalice el proyecto.