Su tasa de devoluciones aumentó un 15 % el trimestre pasado, y todas las reclamaciones cuentan la misma historia. Los bordes se desmoronan durante el transporte, los tornillos se aflojan tras tres usos y los paneles se hinchan en cuanto el apartamento del cliente se humedece. Antes de despedir a su proveedor o recortar sus márgenes en materiales supuestamente "mejores", analice la situación con detenimiento. La durabilidad del aglomerado se reduce a cuatro o cinco fallos distintos que se presentan de la misma forma.
Este análisis prescinde de las definiciones teóricas y va directo al grano. Verá qué queja se corresponde con qué rango de densidad, qué valor de contenido de humedad predice la hinchazón antes de que ocurra y qué umbral de resistencia de la unión separa un panel de 12 dólares de un problema. Obtendrá las cifras que podrá presentar a un proveedor durante la negociación.
Las quejas por agrietamiento y astillamiento de los bordes se atribuyen a la baja densidad y a la debilidad de la estructura del borde.

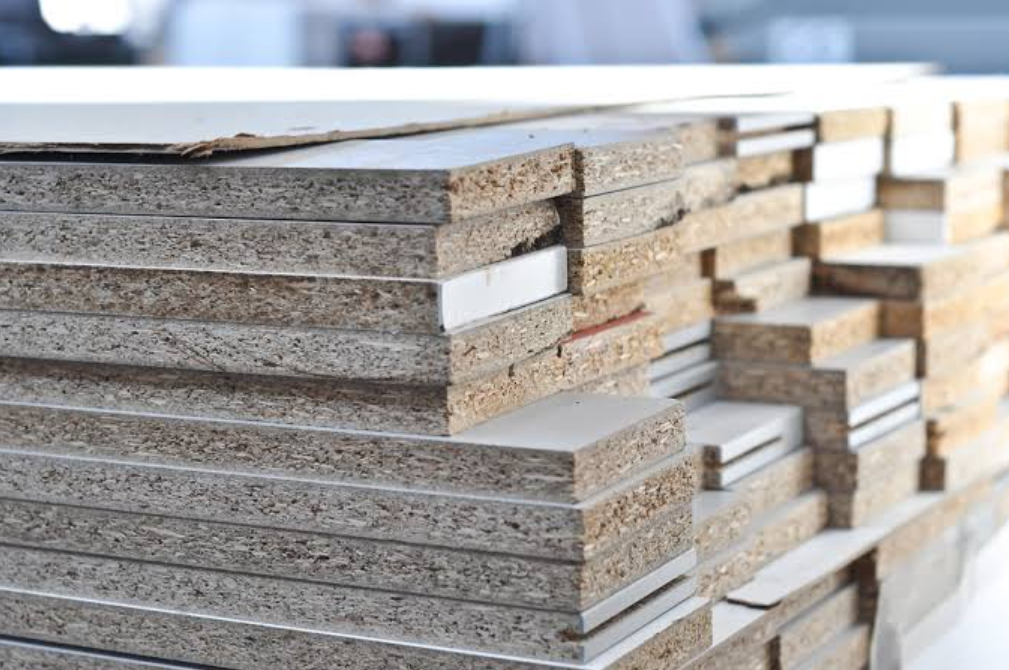
Si se abre un panel por una esquina, la evidencia salta a la vista incluso antes de contactar con el proveedor. El núcleo se siente sólido, pero el borde se desmorona como si nunca se hubiera adherido correctamente. Los bordes presentan menos enlaces entre partículas que el núcleo, lo que reduce la resistencia a la fractura justo donde se concentra la tensión durante la manipulación. Cada caída, cada esquina de una caja o cada golpe de la carretilla elevadora impacta primero en esa zona débil.
La firma de la queja:
Las virutas se agrupan a lo largo de los bordes superiores, las esquinas y las líneas de corte alrededor del perímetro.
El mismo fallo en una esquina o borde se presenta en varias unidades, lo que apunta a un defecto de proceso recurrente.
Las roturas se producen durante el desembalaje, el embalaje de los bordes o los impactos normales del transporte.
Un borde delgado y poroso o un polvo desmenuzable a lo largo del borde cortado indica una consolidación deficiente incluso antes de que comience la prueba de densidad.
¿Qué lo causa en el lado de la fabricación?
La formación irregular de la estera durante el prensado provoca que los bordes del panel queden con un relleno insuficiente de partículas, creando una zona dispersa y de baja densidad.
Exceso de finos o segregación de partículas a lo largo del perímetro del panel en la línea de conformado.
Distribución insuficiente de la resina en las partículas de los bordes.
Bolsas de aire atrapadas que no se compactan bajo la presión.
Alta velocidad de línea y tiempos de permanencia de la prensa más cortos que evitan que los bordes se consoliden como el núcleo.
Las hojas de sierra desgastadas o un soporte de corte deficiente durante el recorte pueden provocar la rotura de los bordes marginales.
Qué medir antes de aceptar el envío:
Densidad de los bordes frente a la densidad del núcleo, expresada en kg/m³. Una diferencia superior al 10-15 % con respecto a la densidad estándar de los tableros de partículas predice con fiabilidad las quejas por astillamiento.
Friabilidad, medida por la pérdida de material bajo abrasión leve. Cualquier borde que desprenda polvo visible al contacto no supera la inspección.
Recuento de astillas por cada 1,000 unidades después de una prueba controlada de caída o volteo, realizada en comparación con un lote de control sin defectos del mismo fabricante de tableros de partículas.
Compruebe usted mismo la densidad del borde con una sonda de densidad portátil en varios puntos del panel. Si la lectura del borde es inferior a la del núcleo y las reclamaciones siguen señalando la misma esquina, la causa principal es un borde con densidad insuficiente.
Las quejas sobre el aflojamiento de tornillos y la falla de las uniones se atribuyen a una fuerza de sujeción deficiente de los tornillos.
Seis segundos. Esa es la rapidez con la que una junta sin elemento de bloqueo pierde su precarga hasta 11 kN durante las pruebas de vibración. Seis segundos en un camión de reparto y la fuerza de sujeción por la que pagó su cliente ya se ha perdido. Una vez que los muebles se envían, vibran en una furgoneta y se utilizan durante unos meses de forma normal, esa rápida pérdida explica por qué las quejas sobre "tornillos sueltos" y "juntas flojas después de una semana" son las más frecuentes.
La firma de la queja:
Los clientes informan de la necesidad de reapretar repetidamente los tornillos, de juntas agrietadas o separadas y de roscas internas dañadas a pesar de una instalación correcta.
El aflojamiento se manifiesta tras el transporte o un uso ligero, mucho después del montaje inicial.
La fuerza de sujeción desaparece incluso cuando el apriete se sentía firme en la fábrica.
¿Qué está sucediendo a nivel material?
Una baja fuerza de sujeción del tornillo reduce el acoplamiento de la rosca y la fricción en las superficies de contacto. Si a esto se le suma la vibración transversal, la pérdida de precarga puede alcanzar el 100 %. La vibración axial la reduce entre un 30 % y un 40 %. En cualquier caso, el tornillo se afloja, la unión se desliza y la carga cíclica se transfiere directamente al elemento de fijación en lugar de distribuirse como fricción de sujeción. La NASA documentó este mismo modo de fallo en mecanismos atornillados. Todas las unidades probadas perdieron precarga, y dos conjuntos la redujeron a la mitad a pesar del alambre de seguridad y la alta fricción de la rosca. Adquirir paneles de una fábrica de paneles de madera de buena reputación reduce este riesgo desde el principio.
Separación de los tipos de fallos:
El tornillo gira sin despegarse → par de apriete bajo o falta de mecanismo de bloqueo.
Tiras de rosca hembra → sustrato débil o agujero piloto sobredimensionado.
Fracturas de tornillos tras aflojamiento → la pérdida de precarga provocó fatiga.
Verificación antes de la aceptación:
Realice una prueba de vibración transversal Junker (DIN 65151) y controle la precarga residual. Rechace cualquier lote que presente una precarga residual inferior al 40 % tras la prueba.
Mida el par de apriete de instalación comparándolo con las ventanas homologadas. Las lecturas de par por sí solas pueden enmascarar una fuerza de sujeción insuficiente, por lo que verifique la precarga directamente siempre que sea posible.
Se revisaron las juntas defectuosas de la sección para inspeccionar el acoplamiento de la rosca y el diámetro del orificio.
Cualquier proveedor que no esté dispuesto a compartir estas cifras le está pidiendo que usted mismo asuma la tasa de devoluciones.
Las quejas sobre hinchazón, deformación y daños por agua se atribuyen a una alta absorción de humedad.

Un panel que tiene medidas correctas en la fábrica puede tener medidas completamente erróneas tres semanas después en el baño del cliente. Los proveedores rara vez mencionan esto durante las negociaciones de precios. La durabilidad depende de cómo el tablero maneja la humedad una vez instalado, independientemente del grado de resina o la densidad de cualquier proveedor de tableros de partículas y MDF.
La firma de la queja:
Las puertas y los frentes de los cajones dejan de alinearse después de unas semanas de uso.
Los bordes se abultan cerca de los lavabos, los baños y las paredes que dan al exterior.
Los paneles que se hinchan durante la temporada de humedad dejan huecos visibles una vez que se secan y se contraen.
Los elementos de fijación se sueltan de los agujeros hinchados y los revestimientos se agrietan siguiendo las mismas líneas.
La explicación matemática de la humedad:
El grosor de los tableros de partículas y el MDF varía entre un 0.3 % y un 0.5 % por cada punto porcentual de cambio en el contenido de humedad. En un panel de 18 mm, una variación de humedad de 10 puntos produce un desplazamiento de grosor de entre 1.8 y 3.0 mm. Esto es más que suficiente para desalinear la puerta de un armario o agrietar una junta.
Las quejas sobre deformaciones suelen deberse a una exposición desigual. Cuando una cara absorbe la humedad más rápido que la otra, el panel se expande de forma asimétrica y, al secarse, pierde su forma cuadrada.
Es importante saber de dónde proviene la humedad.
La madera y el revestimiento deben tener un nivel de humedad del 18 % o inferior antes de su instalación. Por encima de este umbral, el material continúa contrayéndose tras el sellado, lo que provoca huecos, fijaciones sueltas y acabados agrietados meses después. La madera para interiores destinada a espacios con calefacción debe tener un nivel de humedad cercano al 6-8 % antes de la instalación. Cuando los paneles se instalan con niveles de humedad diferentes, se expanden y contraen a ritmos distintos, lo que provoca directamente deformaciones.
El MDF se deforma más que el aglomerado, y la deformación empeora con la repetición.
En las pruebas de ciclos de humedad, el contenido de humedad del MDF varió entre el 5.21 % y el 7.93 %, con cambios de espesor que oscilaron entre el -1.0 % y el +2.8 %. Tras nueve ciclos de humedad, los coeficientes de hinchamiento aumentaron un 31.8 % para el MDF y un 23.7 % para el aglomerado, en comparación con el material sin tratar. Los paneles que superan la inspección hoy en día aún pueden fallar tras repetidas exposiciones a ciclos de humedad y sequedad.
Parte de esa hinchazón nunca se revierte. Un estudio comparativo sobre el envejecimiento reveló que la hinchazón residual del espesor tras el reacondicionamiento alcanzó el 5.43 % en el MDF, frente al 1.58 % y el 0.49 % de dos formulaciones de tableros de partículas. El MDF también conservó el 30 % de su resistencia de unión interna tras la exposición a la humedad, lo que provocó directamente la delaminación y el fallo de los sujetadores.
Cómo detectar los daños causados por el agua antes de que sea un problema mayor.
Antes de aprobar a un proveedor, realice una prueba de hinchamiento en espesor a las 24 horas en muestras de 50 mm × 50 mm, conforme a la norma EN 317.
Para MDF de entre 12 y 19 mm, se recomienda comparar con el límite máximo de hinchamiento del 12 % de la norma NBR 15316-2. Los rangos probados de 4.4 % a 9.2 % demuestran la gran variabilidad en la calidad del grado y del sellado, por lo que es importante comparar los presupuestos de cada proveedor de tableros de MDF antes de realizar un pedido.
Realice un ciclo de humedad según la norma EN 321 (3 días sumergido a 20 °C, 1 día congelado a -12 °C, 3 días a 70 °C) para simular la humectación intermitente hasta alcanzar una humedad relativa del 80 %.
Localice las quejas sobre hinchazón en lugares específicos (orificios de fregaderos, puntos de contacto con el suelo, paredes exteriores) y compare el contenido de humedad en el punto dañado con un área de control no afectada.
Separar el movimiento reversible de la humedad de la hinchazón residual irreversible. Esa segunda medición demuestra que el panel mismo falló, y no que la habitación simplemente estuviera húmeda.
Las quejas sobre deslaminación y levantamiento de la superficie se deben a una adhesión débil.

Un panel puede pasar todas las inspecciones visuales en el almacén y aun así despegarse en la mesa de centro de un cliente en cuestión de semanas. La deslaminación ocurre cuando la unión entre las capas (laminado al sustrato, chapa al núcleo o revestimiento a revestimiento) es más débil que la tensión que la separa. La contaminación, la falta de preparación de la superficie, los materiales incompatibles de un proveedor poco fiable de tableros de HDF o MDF , o el calor y la presión aplicados con demasiada prisa durante la laminación, propician este fallo incluso antes de que el mueble se envíe.
La firma de la queja:
El desprendimiento comienza en los bordes, las juntas o los puntos de fijación, rara vez en el centro exacto del panel.
La separación de grandes áreas indica un sustrato incompatible o un adhesivo que nunca fue adecuado para la tarea.
En un estudio de recubrimiento acelerado, no se pudo medir la adhesión en un tercio de los paneles después de 2,016 horas de exposición porque los recubrimientos ya se habían delaminado.
Dónde reside el fracaso:
No se conforme con decir que “se despegó”. Identifique el plano de separación exacto: adhesivo-sustrato, adhesivo-película, recubrimiento-recubrimiento o separación cohesiva dentro de una misma capa. Las pruebas de desprendimiento detectan los cuatro tipos de separación en las investigaciones de quejas reales, y cada una apunta a una solución diferente en la etapa inicial del proceso.
Verificación antes de la aceptación:
Realice la prueba de cinta ASTM D3359 para detectar una adhesión débil. No cuantificará la resistencia, pero detectará rápidamente las fallas evidentes.
Utilice la prueba de cuchillo ASTM D6677 para una clasificación de campo de 0 a 10. Cualquier valor inferior a 4 indica un problema inminente de tasa de devoluciones.
Cuando se necesitan datos numéricos para las negociaciones, la prueba de tracción ASTM D4541 proporciona tanto la resistencia de la unión como el modo de fallo en un solo informe.
Fotografie el patrón de elevación, registre los números de lote y documente las condiciones ambientales de la línea de producción. Este conjunto de pruebas es lo que logra que el proveedor corrija el proceso en lugar de rechazar la reclamación.
Las quejas sobre olores y formaldehído se atribuyen a la emisión de resina, no a la densidad del panel.
Las pruebas de olor no demuestran la presencia de formaldehído. Tenga esto en cuenta antes de rechazar un lote por una queja sobre un "olor químico". Los paneles compuestos pueden presentar olores provenientes de barnices, lacas, acabados decorativos o compuestos orgánicos volátiles (COV) en general, sin que haya formaldehído involucrado. Que un cliente reporte un olor no ha confirmado la presencia de formaldehído y está perdiendo semanas buscando la causa equivocada.
La firma de la queja:
Tras desempaquetar el producto, se detectó un olor a productos químicos que, en ocasiones, desaparecía y en otras persistía.
Las quejas se agrupan por lote de resina, en lugar de por grado de densidad.
La intensidad del olor no muestra correlación con el grosor del panel ni con su índice de densidad.
De dónde proviene el formaldehído:
El formaldehído en los paneles a base de madera proviene del formaldehído libre residual en la resina, particularmente del formaldehído de urea (UF). La densidad del panel no influye en este valor de referencia. El contenido de formaldehído en la resina guarda una relación lineal directa con las tasas de emisión del panel. Cuando la resina UF aumenta de 0.88 a 0.98 mol, las emisiones aumentan paralelamente, alcanzando su máximo en 0.98 mol y su mínimo en 0.88 mol. Las condiciones de prensado también son importantes: el prensado en caliente continuo redujo las emisiones de formaldehído en un 57.12 % en comparación con el prensado de varios días, registrando 3.67 mg/100 g frente a 5.76 mg/100 g.
Por qué la densidad es la palanca equivocada:
En el MDF, las emisiones varían según el contenido de adhesivo y las condiciones de prensado, más que según la densidad. Aumentar el porcentaje de adhesivo del 8 % al 14 % incrementa las emisiones en todos los rangos de densidad. Los COV emitidos también se dividen en distintas fuentes. El formaldehído se relaciona con la resina UF, mientras que otros COV (34 compuestos distintos identificados en las pruebas) provienen de las virutas de madera. Solicite al fabricante de su tablero de MDF los datos sobre el contenido de adhesivo en lugar de basarse únicamente en las especificaciones de densidad.
Verificación antes de la aceptación:
Pruebe los paneles terminados utilizando un método reconocido de cámara o desecador en lugar de oler la intensidad del olor.
Solicite al proveedor de resina la especificación sobre el contenido de formaldehído libre y la proporción de sólidos de UF/tasa de adición.
Compare paneles de diferentes lotes de resina con la misma densidad.
Auditar la temperatura, la presión, el tiempo y la humedad de la estera durante la prensa en caliente.
Pruebe el tablero sin laminar, pintar ni aplicar cantos.
Referencia con respecto a los límites de la clase E1: ≤8 mg/100 g de tablero seco, ≤0.124 mg/m³ de emisión en cámara.
Considere las quejas sobre olores como relacionadas con la resina hasta que las pruebas demuestren lo contrario.
Conclusión
Cada queja sobre los muebles deja constancia escrita que lleva directamente al panel de control. El desconchado de los bordes se debe a una densidad inferior a la especificada. La hinchazón tras el envío indica absorción de humedad que no se analizó. El aflojamiento de los tornillos en la tercera semana se debe a una débil unión interna que parecía correcta en el papel, pero falló en el almacén.
Considera la densidad de tu tablero de partículas como tu primera línea de defensa contra las devoluciones. Un medidor de humedad de 40 dólares y una prueba de inmersión en agua de cinco minutos cuestan menos que un solo pedido reembolsado, y detectan los defectos que se convierten en reseñas de una estrella.
La tasa de devoluciones de muebles se reduce a una cuestión de matemáticas. Seleccione las últimas 20 muestras de sus proveedores, sométalas a las comprobaciones anteriores y observe cuáles fallan antes de que lo hagan sus clientes. Para tener una referencia, revise los antecedentes de un fabricante de pisos SPC consolidado.